






















Для чего предназначены и где используются
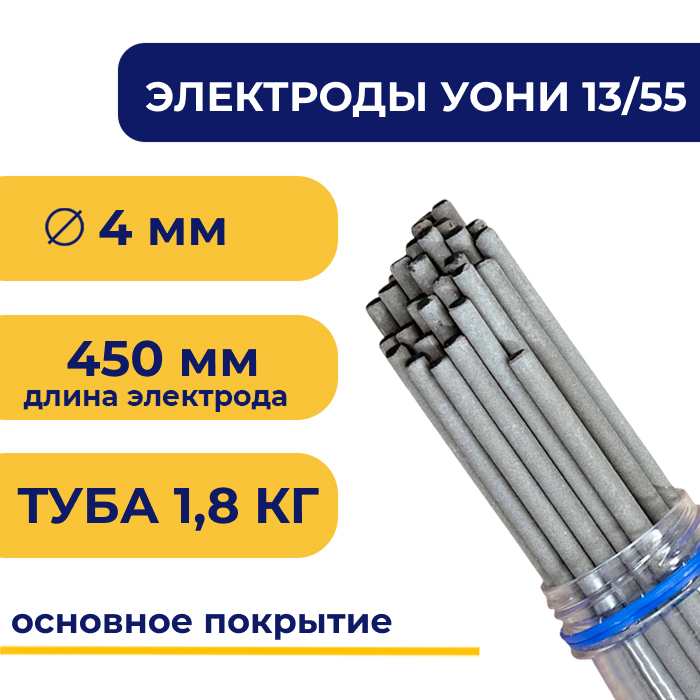
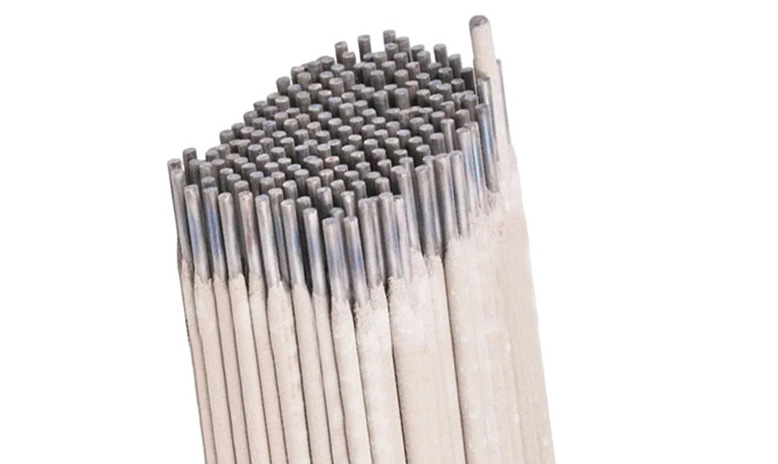
Назначение электродов УОНИ-13/55 — соединение углеродистых и низколегированных конструкционных сталей в конструкциях, испытывающих значительные механические нагрузки и работающих в сложных климатических условиях.
Также электроды могут предназначаться для наплавки, если требуется восстановление формы или усиление рабочей поверхности детали. За счёт основного покрытия формируется плотный, однородный шов с минимальным содержанием водорода, что снижает риск холодных трещин.
По классификации ГОСТ 9467-75 они относятся к типу Э50А, где буква «А» означает повышенные требования к пластичности и ударной вязкости наплавленного металла. Ближайший международный аналог — AWS E7015.
Основные области применения охватывают практически все отрасли тяжелой промышленности. Среди них — строительство и мостостроение, нефтегазовая сфера, судостроение, энергетика и машиностроение.
Технические характеристики
Характеристики электрода УОНИ-13/55 определяются особым составом покрытия и качеством стержня. Стержень изготавливается из сварочной проволоки Св-08А по ГОСТ 2246-70 — низкоуглеродистой холоднотянутой с минимальным содержанием вредных примесей. Покрытие — основное фтористо-кальциевое (обозначение Б). Механические свойства шва значительно превосходят показатели рутиловых электродов. Химический состав покрытия:
- C: ≤ 0.11
- S: ≤ 0.03
- Mn: 0.5-1.0
- Si: 0.15-0.35
- P: ≤ 0.03
Характеристики сварочных электродов УОНИ-13/55:
Повторная прокалка электродов при температуре 350-380°С в течении 1-1,5 часов.
Коэффициент наплавки электродов УОНИ 13/45 – 9-10 г/А*час.
Расход электродов на 1 кг наплавленного металла у УОНИ 13/45 – 1,5 кг.
Ударная вязкость (KCV 0), не менее 47 Дж/см2;
Особенности сварки
Электроды УОНИ-13/55 — это расходные материалы, требующие от сварщика высокой квалификации и строгого соблюдения технологии. Основное отличие от популярных рутиловых марок — работа исключительно на постоянном токе обратной полярности (электрод подключается к плюсу, деталь — к минусу).
Рекомендуемые режимы сварки:
|
Диаметр |
Нижнее положение, ток А |
Вертикальное, ток, А |
Потолочное, ток, А |
Толщина металла |
|
3 мм |
80–120 |
80–100 |
80-100 |
4–8 мм |
|
4 мм |
130–160 |
120–140 |
120-140 |
6–12 мм |
|
5 мм |
180–210 |
150–180 |
нет |
10–15 мм |
Длина дуги должна составлять 2–3 мм, примерно равна диаметру электрода. Средняя и длинная дуга приводят к нестабильному горению, повышенному разбрызгиванию и пористости шва из-за насыщения металла газами.
Зажигание дуги производится легким касанием металла без нажима — методом «чирканья», как при зажигании спички. При залипании электрод не дергают резко, а покачивают из стороны в сторону. Перед повторным зажиганием обязательно удаляют шлаковую «корону» с торца электрода.
Угол наклона электрода по направлению сварки составляет 70–80° («углом вперед»). Сварка ведется преимущественно без отрыва, поскольку повторное зажигание дуги на УОНИ значительно сложнее, чем у рутиловых аналогов.
Сварка допускается во всех пространственных положениях, кроме вертикального сверху вниз. При работе в вертикальном и потолочном положениях ток снижают на 10–20% и используют электроды диаметром не более 4 мм.
УОНИ-13/55 нетерпимы к загрязнениям. Металл должен быть полностью очищен от ржавчины, окалины, масла, краски и влаги. Даже тонкий слой окалины или следы масла становятся причиной шлаковых включений и пор в шве. Кромки перед сваркой обязательно зачищают болгаркой или металлической щеткой.
Обязательная процедура — прокалка. Электроды выдерживают при температуре 350–380 °С в течение 1–1,5 часов в специальной печи или сушильном шкафу. После прокалки их необходимо использовать в течение 8 часов, при более длительном хранении на воздухе процедуру повторяют.
Для каких металлов подходят и не подходят
Подходящие материалы: углеродистые конструкционные стали обыкновенного качества — Ст1, Ст2, Ст3; качественные углеродистые стали — марки 08, 10, 15, 20; низколегированные конструкционные стали — 09Г2, 09Г2С, 10ХСНД, 15ГС; стали для сосудов и аппаратов, работающих под давлением — 20К, 22К.
Неподходящие материалы — высоколегированные стали, включая нержавеющие. Также не подходят стали с повышенным содержанием серы и фосфора, автоматные стали типа А12, А20. Еще к неподходящим металлам относятся чугуны всех типов, цветные металлы и их сплавы.
Практические рекомендации по использованию
В качестве источника питания для таких электродов оптимальны современные инверторы с напряжением холостого хода 70–80 В и функциями Hot Start (форсаж тока при поджиге) и Arc Force (поддержка дуги). Классические трансформаторы с выпрямителями также подходят, но требуют большего опыта сварщика.
Не допускайте типичные ошибки:
- Использование влажных электродов. Симптомы: залипание при первом касании, шипение, поры в шве. Решение — обязательная прокалка.
- Неправильный выбор тока. Слишком низкий ток приводит к залипанию и непровару, слишком высокий — к прожогам и подрезам.
- Длинная дуга. При увеличении длины дуги более 3–4 мм металл шва насыщается газами, что ведет к пористости. Держите дугу максимально короткой.
- Сварка по загрязненному металлу. Даже тонкий слой окалины или следы масла становятся причиной шлаковых включений.
Преимущества и ограничения
Основные плюсы
Исключительная стойкость к образованию трещин — главное достоинство марки. Основное покрытие обеспечивает минимальное содержание водорода в наплавленном металле, что предотвращает водородное охрупчивание и образование холодных трещин. Низкое содержание серы и фосфора исключает горячие кристаллизационные трещины.
Высокие механические свойства шва. Ударная вязкость наплавленного металла при комнатной температуре может достигать 260 Дж/см², при этом при -40 °С сохраняется не менее 80 Дж/см². Это обеспечивает надежную работу конструкций в условиях Арктики и при знакопеременных нагрузках.
Относительное удлинение около 22% против 18% у большинства рутиловых электродов означает лучшую пластичность соединения.
Ограничения
Высокие требования к квалификации сварщика. УОНИ-13/55 не рекомендуются начинающим из-за затрудненного зажигания и поддержания дуги, склонности к залипанию, невозможности работы с отрывом.
Работа только на постоянном токе. Сварочный аппарат должен иметь напряжение холостого хода не менее 60–65 В.
Строгие требования к подготовке. Невозможность работы по ржавому, влажному или загрязненному металлу. Обязательная прокалка перед использованием и хранение в сухих условиях.
Сложность повторного зажигания дуги затрудняет многопроходную сварку и работу в труднодоступных местах.
Ограниченная всепозиционность — невозможна сварка вертикальных швов сверху вниз из-за жидкотекучести шлака.
Заключение
УОНИ-13/55 выбирают для ответственных сварных соединений. Мы предлагаем электроды под собственным брендом по выгодным ценам. Оставьте заявку на сайте — опытные специалисты TITAN LOCK проконсультируют и быстро подберут оптимальный вариант для вашей задачи.